Pultrüzyon Üretim Süreci
Pultrüzyon sürecinin tüm adımları: elyaf açma, reçine emdirme, ön şekillendirme, ısıtmalı kürleme ve çekme-kesme. Çekme hızı, kürleme sıcaklığı ve reçine oranı gibi kritik parametreler ile sürecin avantajları ve uygulama alanları.
Pultrüzyon, kompozit malzemelerin (cam elyafı, karbon elyafı gibi takviyelerin reçine matrisiyle birleşmesi) en yaygın sürekli üretim yöntemlerinden biridir. "Çekme–emdirme–şekillendirme–kürleme–kesme" akışıyla doğrusal ve sabit kesitli ürünler verimli biçimde üretilir. Sürecin püf noktası, emdirme düzeyi ile kürleme hızının hassas kontrolüdür; ürün özelliklerinin tutarlılığı buna bağlıdır.
1. Temel Süreç Akışı
Takviye malzemesi açma: Bobin rafından sürekli elyaf demetleri (cam elyafı, karbon elyafı vb.) veya elyaf keçeleri çekilir. Gerginlik kontrol sistemi elyafın gevşemesini ya da kopmasını önler ve homojen emdirmeye zemin hazırlar.
Reçine emdirme: Elyaf demetleri reçine teknesine girer; sıvı reçine (epoksi, doymamış polyester vb.) lifleri tamamen sarmalıdır. Yönlendirme silindirleri elyaf dizilimini ayarlar, her lifin eşit reçine almasını sağlar; emdirme süresi kontrol edilerek fazla ya da eksik reçine önlenir.
Ön şekillendirme ve fazla reçine alma: Emdirilmiş demetler, iç boşluğu ürün kesitine yakın (biraz daha büyük) ön şekillendirme kalıbına girer. Fazla reçine sıkılır, hava boşlukları azaltılır ve elyaflar tasarıma uygun yönde hizalanarak kürlemeye hazırlanır.
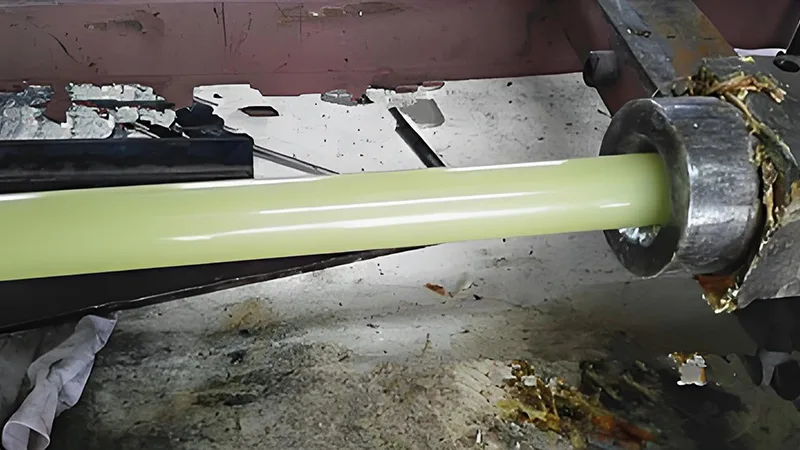
Isıtmalı kürleme: Elyaf-reçine karışımı ısıtmalı kürleme kalıbına verilir. Kalıp, elektrikli veya sıcak yağlı ısıtmayla ayarlanan sıcaklıkta tutulur (reçine türüne göre genellikle 80–160 °C). Reçine kalıp içinde çapraz bağlanarak kademeli olarak kürlenir. Kürleme süresi çekme hızıyla eşleşmeli; ürün kalıptan tam kürlenmiş olarak çıkmalıdır.
Çekme ve kesme: Kürlenmiş sürekli ürün, çekme makinesiyle (genellikle paletli tip, daha dengeli çekme kuvveti) düzgün biçimde çekilir ve otomatik kesme ekipmanıyla ayarlanan uzunlukta kesilerek mamul elde edilir.
2. Kritik Süreç Parametreleri
Çekme hızı: Kürleme hızıyla uyumlu olmalıdır. Aşırı hızlı çekme yetersiz kürlemeye, aşırı yavaş ise verim kaybına yol açar. Üretimde reçinenin kürleme özelliklerine göre genellikle 0,5–5 m/dk aralığında ayarlanır.
Kürleme sıcaklığı: Kademeli kontrol edilmelidir (önce düşük sıcaklıkta ön kürleme, ardından yüksek sıcaklıkta tam kürleme). Böylece yüksek sıcaklıkta reçinenin bozunması ve düşük sıcaklıkta sürenin uzaması önlenir.
Reçine oranı: Ön şekillendirme kalıbının sıkma kuvveti ve reçine teknesinin seviyesiyle ayarlanır. Üründe reçine oranı genellikle %30–50'dir; bu oran ürünün mukavemetini ve korozyon direncini doğrudan etkiler.
3. Avantajlar ve Uygulama Alanları
Sürecin avantajları yüksek otomasyon, sürekli üretim, üstün verim, düzgün elyaf dizilimi, yüksek mukavemet ve tutarlılık ile düşük malzeme kaybıdır. Başlıca doğrusal ve sabit kesitli kompozit ürünlerde kullanılır: FRP korozyon dirençli borular, kablo kanalları, yapı profilleri, rüzgâr türbini kanat destek çubukları vb. Kimya, inşaat, yenilenebilir enerji ve ulaşım sektörlerinde yaygın uygulama alanı bulur.
Makine konfigürasyonu için danışmanlığa mı ihtiyacınız var?
Bilgilerinizi bırakın, mühendisimiz 12 saat içinde sizinle iletişime geçsin.