Çekme kalıplamada reçine besleme yöntemi nasıl seçilir: daldırma tankı, basınçsız ve basınçlı enjeksiyon kutusu
Daldırma tankı, basınçsız ve basınçlı enjeksiyon kutusu arasındaki gerçek fark basınç değil, reçinenin elyafa ne zaman temas ettiğidir. Karşılaştırma tablosuyla viskozite, elyaf hacim oranı, reçine verimi ve VOCs farklarını; ayrıca devreye almadan önceki dört ön koşulu ve kademeli ayar yaklaşımını ele alıyoruz.
Aynı çekme hattında besleme yöntemini değiştirmek reçine kaybını %20'den %5'in altına indirebilir, çekme hızını iki katına çıkarabilir; ama hiçbir şey de değişmeyebilir — sorun iplik demetlerinin dizilişindedir. Üç yöntem arasındaki gerçek sınır "basınç büyüklüğü" değil, "reçinenin elyafa ne zaman temas ettiği"dir.
Gerçek sınır: basınç değil, ıslanma zamanı
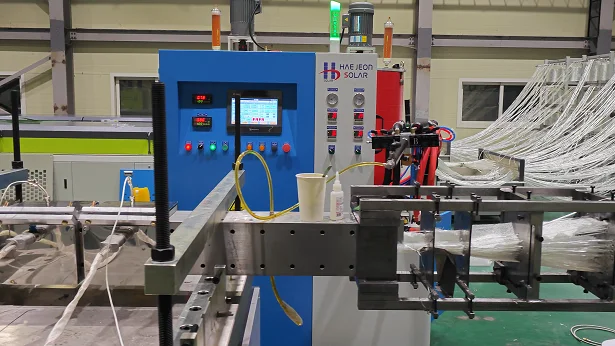
Daldırma tankı "önce iyice ıslat, sonra kalıba gir" mantığıdır. Elyaf demeti açık tanktan geçer, kılcallık ve yerçekimiyle ıslanır; kalıba girmeden önce uzun süre reçine içinde kalır.
Enjeksiyon kutusu "kalıba girmeden hemen önce ıslat" demektir. Elyaf önce düzenli biçimde kapalı bir odacığa girer, reçine elyafa jelleşme başlamadan sadece birkaç saniye önce temas eder.
Bu tek cümle, VOCs, reçine kaybı, elyaf hacim oranı üst sınırı ve çekme hızına ilişkin tüm farkları belirler. Bu yüzden seçim yaparken önce "basınç ne kadar" değil, "reçinem hangi viskozitede, profilde ne kadar elyaf hacim oranı istiyorum" diye sorun.
Üç yöntemin farkları tek tabloda
Tablo geniş; telefonda tam karşılaştırma için yana kaydırın
| Karşılaştırma | Daldırma tankı | Basınçsız enjeksiyon kutusu | Basınçlı enjeksiyon kutusu |
|---|---|---|---|
| Islatma biçimi | Açık tank, kılcallık + yerçekimi | Yarı kapalı, yerçekimi veya düşük basınçlı pompa | Tam kapalı, pompa basıncıyla zorunlu emdirme |
| Tipik çalışma basıncı | Atmosferik | 0,1–0,3 MPa | 0,3–1,5 MPa |
| Uygun reçine viskozitesi | 200–500 mPa·s | Düşükten orta seviyeye | Orta-düşükten yükseğe kadar |
| Elyaf hacim oranı | Görece düşük | Orta | %60–%70'e kadar |
| Reçine verimi | %80–%90 | Yaklaşık %90 | %90'ın üzerinde |
| VOCs göreli düzeyi | Yüksek (referans) | %30–%50 daha az | Daldırma tankının yaklaşık 1/5'i |
| İplik dizilişine duyarlılık | Düşük | Orta | Yüksek |
| Tipik uygulama | Kablo kanalı, çit direği | Genel endüstriyel profiller | Yapısal parçalar, yüksek elyaf oranlı profiller |
Daldırma tankı: ekipman ucuz, bedeli üç yerde
Sadece düşük viskoziteli sistemlerde çalışır.200–500 mPa·s aralığındaki polyester ve vinil ester onun rahat bölgesidir. Viskozite yükselirse kalın iplik demetlerinin içi ıslanmaz; kuru elyaf ve boşluklar böyle oluşur.
Reçine kaybı %10–%20. Elyafın taşımadığı kısım geri dönüş düzeneğiyle toplanır; toplanan malzemenin saflığı da ayrıca yönetilmelidir.
Açık olan açıktır. Stiren buharlaşır; atölye kokusu ve mevzuat baskısı vardır. Monomer kaçtıkça viskozite yükselir, sık ölçüm ve sık takviye gerekir.
Kablo kanalı, çit direği gibi görünüm ve mekanik beklentisi düşük sivil profiller ile üretim hacmi küçük, sık malzeme değiştiren hatlar için uygundur. Bu senaryolarda sorun çıkarmaz; yüksek dayanımlı yapısal parçalarda zorlanırsa sorun çıkar.
Basınçsız enjeksiyon kutusu: çoğu endüstriyel profilde fiyat/performans aralığı
Kutu atmosfere açıktır; yerçekimi veya düşük basınçlı pompayla enjeksiyon yapılır, tipik çalışma basıncı 0,1–0,3 MPa'dır. Daldırma tankına göre VOCs emisyonu %30–%50 azalır, ıslanma homojenliği belirgin iyileşir; yapı hâlâ basit, bakım maliyeti düşüktür.
Çözdüğü sorun "homojen ıslanma"dır, "yüksek elyaf oranı" değil. Elyaf hacim oranı %55'in üzerine çıkarsa veya iplik dizilişi çok sıkıysa atmosferik basınç yetmez.
Basınçlı enjeksiyon kutusu: yüksek elyaf oranı ve yüksek çekme hızı için
Tamamen kapalıdır, pompa basıncıyla zorunlu emdirme yapılır; tipik çalışma basıncı 0,3–1,5 MPa aralığındadır (bazı üreticiler 2–10 bar, yani 0,2–1,0 MPa olarak ifade eder; ekipmana ve reçine sistemine göre değişir, rakamları doğrudan kopyalamayın).
Elyaf hacim oranı %60–%70'e çıkarılabilir;
Reçine verimi %90'ın üzerinde, VOCs daldırma tankının yaklaşık beşte biri;
Reçine içeriği basınç kapalı döngüsüyle ayarlanır, sapma ±%1 içinde tutulabilir;
Çekme hızı artırılabilir — reçinenin ısıya ve havaya maruz kalma süresi kısalır.
Bedeli yüksek ekipman yatırımıdır; ayrıca iplik dizilişine çok duyarlıdır, bunu ayrıca ele alıyoruz.
Poliüretan sistemlerde neden neredeyse sadece kapalı kalıp kullanılır
Bu, malzeme değiştiren birçok fabrikanın gözden kaçırdığı bir noktadır.
Birincisi, A bileşeni suyla tepkimeye girer. İzosiyanat bileşeni neme son derece duyarlıdır; açık tank, atölye havasındaki nemi doğrudan emmesi demektir. Kabarcıklar ve anormal kürlenme bu adımda başlar. Genellikle çalışma alanında bağıl nem %60'ın altında, A bileşeni 35–45℃'de sabit ve sapma ±2℃'yi aşmayacak şekilde tutulmalıdır.
İkincisi, poliüretan hatta karıştırılmalıdır. A ve B bileşenleri oranında karıştırma kafasında birleşir, statik karıştırıcıdan geçtikten sonra reçine çıkar; açık tankta bu aşama yoktur.
Üçüncüsü, jelleşme süresi kısadır. Genellikle 10–30 dakikadır; reçine tankta uzun kalırsa viskozite yükselmeye başlar, seviye ve sıcaklık izlenmelidir.
Bu yüzden poliüretan çekme kalıplamada enjeksiyon kutusu "isteğe bağlı" değil, ön koşuldur. Geriye seçilecek tek şey basınçsız mı basınçlı mı olacağıdır. Alifatik poliüretan profillerde kaplamasız üretim için de genellikle kapalı kalıp enjeksiyonunun kullanılmasının nedeni budur.
Enjeksiyon kutusuna geçmeden önce bu dört şeyi doğrulayın
Bir, iplik dizilişi. Enjeksiyon basıncı reçine açlığını ve fazlalığını düzeltemez. İplikler düzensizse basınç sadece reçinesi çok olanı daha da zengin, az olanı daha da yoksun yapar — ekipman değişiminden sonra "etkisiz kalma"nın en yaygın nedeni budur. Önce çekme kalıplama sürecinin özellikleri yazısında hattınızın hangi sınıfa girdiğine bakın, sonra basınç eklemeyi konuşun.
İki, kalıp giriş konikliği. Yaygın aralık 2°–4°'dir: 1,5°'nin altında sıkıştırma yetersiz kalır, kuru lekeler oluşur; 5°'nin üzerinde sürtünme ısısı oluşur, girişte iplik kopması yaşanır. Kesit ve elyaf hacim oranına göre konik açı da ayarlanmalıdır; tek yönlü çubuklar dikdörtgen kesitten daha büyük konik açı gerektirir.
Üç, temizleme sistemi. Poliüretanda duruş 5 dakikayı geçerse yıkama yapılmalı, kürlenme beklenmemelidir. Ekipman seçerken otomatik temizliği ve tampon tankı doğrudan konfigürasyona dahil edin — tampon tankı hem küçük parti denemelerde hem de pompa gövdesi ve hatların hızlı yıkanmasında kullanılır; sonradan tadilat yapmaktan çok daha kolaydır.
Dört, basınç izleme. Pompa çıkışında basınç sensörü olmalı; aşırı basınçta otomatik durmalı, normale dönünce otomatik yeniden başlamalıdır. Basınç anormalliği genellikle oran anormalliğinden önce ortaya çıkar; en erken alarm noktasıdır.
Parametreler nasıl belirlenir: tek seferde tutturmaya çalışmayın, kademeli yöntem kullanın
Yeni profilde ilk denemede parametreleri "optimum"a ayarlamak neredeyse imkânsızdır. Daha güvenilir olan kademeli değişimdir:
Oran ve kalıp sıcaklığını sabitleyin, 300, 500 ve 700 mm/min ile üç aşama çalıştırın;
Her aşamada üç gösterge ölçün: Barcol sertliği, kısa kiriş kesme dayanımı, yüzey kalitesi;
Üç nokta arasında interpolasyon yaparak "sertliği yeterli, yüzeyi çatlaksız" olan aralığı bulun.
Referans ölçütler (polyester sistemi): Barcol sertliği 45–55 normaldir; 40'ın altı yüzey kürlenmesinin yetersiz olduğunu gösterir, çoğunlukla üçüncü bölge sıcaklığı düşük veya çekme hızı fazladır; 60'ın üzerinde aşırı kürlenme ve gevrekleşmeye dikkat edin, ince cidarlı parçalarda bu daha belirgindir.
Üç yaygın yanlış teşhis
Yüzeyde çatlak varsa çekme hızını düşürmek. Çatlağın en az üç kaynağı vardır: ön ısıtma bölgesi sıcaklığının fazla olması (yüzey önce kürlenir, çekirdek hâlâ akışkandır, kalıp cidarı tarafından sürüklenerek kayma çatlağı oluşur), çıkış sıcaklığının yüksek olup soğuk havayla ısıl şoka girmesi, iç kalıp ayırıcının yetersiz olması (çoğu sistemde 0,5–1,0 phr). Önce nedeni ayırın, sonra parametreye dokunun.
Kabarcık varsa hava giderici eklemek. Önce kabarcığın nereden geldiğini ayırın: reçineden mi (hammaddede su, karıştırmayla hava girişi) — tank ve karıştırma kafasına bakın; elyaftan mı (yetersiz ıslanma, iplik demetinde hava) — enjeksiyon basıncı ve dizilişe bakın. Yön ters olursa ayar yaptıkça iş daha da karışır.
Enjeksiyon kutusunu değiştirince hız artar. Hız artışı tüm sistemin işidir: reçine reaktivitesi, kalıp uzunluğu, ön ısıtma yöntemi de buna uymalıdır. Sadece enjeksiyon kutusunu değiştirmek genellikle kürlenme bölgesinde tıkanır.
Sonuç
Besleme yöntemi seçimi aslında üç soruyu yanıtlamaktır: reçine viskozitesi ne, elyaf oranı ne olacak, yılda kaç metre üretilecek. Bu üç yanıt netleşince seçim neredeyse tartışmasız kalır — geriye kalan ayar işçiliğidir.
Makine konfigürasyonu için danışmanlığa mı ihtiyacınız var?
Bilgilerinizi bırakın, mühendisimiz 12 saat içinde sizinle iletişime geçsin.