Pultrüzyon Prosesinin Avantaj ve Dezavantajları
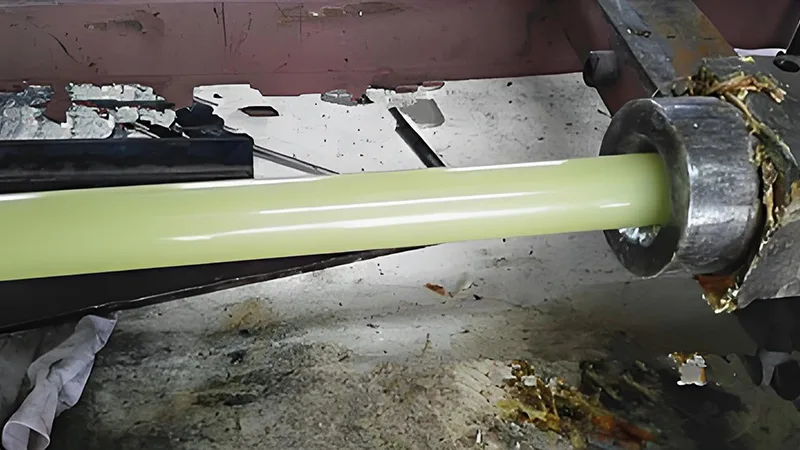
Pultrüzyon, sürekli elyaf demetlerinin reçine emdirilip ısıtılmış kalıpta kürlenerek sabit kesitli kompozit ürünler ürettiği sürekli bir prosestir.
Pultrüzyon, sabit kesitli kompozit ürünlerin sürekli üretim yöntemidir. Kapasite, kalite, malzeme kullanımı ve otomasyonda belirgin avantajlar sunarken; şekil, yatırım, kalıp ve hammadde uyumu açısından kısıtları vardır.
1. Temel Avantajlar
Yüksek kapasite, sürekli seri üretime uygun. Hat kesintisiz çalışır; elyaf beslemeden kesime kadar otomatiktir. Özellikle sabit kesitli doğrusal ürünlerde verim, el yatırması gibi kesikli yöntemlerin çok üzerindedir.
Tutarlı kalite, güvenilir performans. Elyaf düzgün dizilir, reçine homojen dağılır ve oranı kolayca kontrol edilir; kabarcık ve kırışıklık azdır. Partiler arası çekme, eğilme gibi mekanik değerlerde sapma düşüktür.
Düşük hammadde israfı. Ön şekillendirmede reçine miktarı hassas ayarlanır, sürekli çalışma fireyi azaltır; elle sermeye göre daha tasarrufludur.
Düşük iş gücü bağımlılığı, yüksek otomasyon. Sarma, emdirme, ön şekillendirme, ısıtma-kürleme, çekme ve kesme büyük ölçüde ekipmanla yapılır; hem işçilik azalır hem de operatör kaynaklı kalite farkları en aza iner.
Uzun ürünlerde üstünlük. Çekme ve kürleme sürekli olduğundan metrelerce hatta onlarca metre uzunlukta profiller ek yeri olmadan üretilebilir; boru ve profil uygulamaları için idealdir.
2. Temel Dezavantajlar
Kesit sınırlıdır. Genellikle yalnızca sabit kesitli doğrusal ürünler (boru, çubuk, profil) yapılabilir; karmaşık, kavisli veya değişken kesitli yapılar işlenemez, kullanım alanı dardır.
Yüksek ekipman yatırımı. Sarma sehpası, emdirme tankı, ön şekillendirme kalıbı, ısıtmalı kürleme kalıbı, çekici ve kesici gibi özel üniteler zorunludur; ilk kurulum ve hat maliyeti yüksektir, KOBİ'ler için baskı oluşturur.
Kalıp özeldir. Her kesit için ayrı kalıp gerekir; ürün değişiminde kalıbın yeniden tasarlanıp üretilmesi hem maliyet hem de geçiş süresini artırır. Küçük parti ve çok çeşitli üretime uygun değildir.
Hammadde seçiminde eşik vardır. Genellikle cam elyafı, karbon elyafı gibi sürekli demetler gerekir; kırpılmış elyaf veya kumaş doğrudan kullanılamaz. Reçinenin de pultrüzyona uygun akışkanlık ve kürlenme hızına sahip olması gerekir; seçenek sınırlıdır.
Proses esnekliği düşüktür. Çekme hızı, kürleme sıcaklığı gibi parametreler kesit ve reçine sistemine göre ayarlanmalıdır; üretim reçetesi belirlendikten sonra parametre veya ürün değiştirmek zahmetlidir, ön proses tasarımına bağımlılık yüksektir.
Genel olarak pultrüzyon; yüksek hacimli, sabit kesitli, uzun doğrusal kompozit ürünler için daha uygundur. Ürün şekli karmaşık, parti küçük veya çeşit sık değişiyorsa ekonomikliği ve uygunluğu dikkatle değerlendirilmelidir.
Makine konfigürasyonu için danışmanlığa mı ihtiyacınız var?
Bilgilerinizi bırakın, mühendisimiz 12 saat içinde sizinle iletişime geçsin.