Yüksek Gerilim Trafosu ve Akım Trafosu Vakum Döküm İşleminde Dikkat Edilecekler
Epoksi reçine vakum dökümü, yüksek gerilim trafosu ve akım trafosu üretiminin temel sürecidir. Vakum sayesinde yalıtım malzemesi bobin ile kalıp arasındaki boşlukları doldurur ve kürleşme sonrası yoğun bir yalıtım yapısı oluşturarak uzun süreli yüksek gerilim çalışmasında güvenlik ve kararlılık sağlar.
Epoksi reçine vakum dökümü, yüksek gerilim trafosu ve akım trafosu üretiminin temel sürecidir. Vakum sayesinde yalıtım malzemesi bobin ile kalıp arasındaki boşlukları eşit şekilde doldurur ve kürleşme sonrası yoğun bir yalıtım yapısı oluşturarak ürünün uzun süreli yüksek gerilim çalışmasında güvenliğini ve kararlılığını sağlar. Süreç; malzeme yönetimi, kalıp hazırlığı, vakum kontrolü, döküm işlemi ve kürleme bakımı gibi birden fazla aşamayı içerir; her aşamanın dikkat edilmesi gereken noktaları vardır.
1. Malzeme Yönetimi ve Hazırlığı
Epoksi reçine dökümünde kullanılan malzemeler hemen kullanılamaz; önceden uygun şekilde işlenmelidir. Reçine, sertleştirici ve dolgu maddesinin kuruluk derecesi, döküm sonrası üründe kabarcık veya zayıf nokta oluşup oluşmayacağını doğrudan etkiler. Malzeme nemlenirse, içindeki su vakum ortamında buharlaşır ve kürleşmiş yalıtımda kalıntı olarak elektriksel performans riski oluşturur.
Bu nedenle malzemeler kuru ve havalandırılmış depolarda saklanmalı, ambalaj açıldıktan sonra mümkün olduğunca çabuk tüketilmeli, tek seferde bitmeyenler sıkıca kapatılarak saklanmalıdır. Kullanımdan önce reçine ve dolgu maddesi genellikle ön ısıtmaya tabi tutularak olası nem giderilir. Ayrıca malzemede bulunabilecek mekanik yabancı maddeler filtreleme ile temizlenmeli, döküm sistemine giren malzemenin saf ve homojen olması sağlanmalıdır.
2. Kalıp ve Bobinin Ön Isıtılması
Kalıp ve bobinin ön ısıtılması çoğu zaman göz ardı edilir, ancak nihai ürün kalitesini önemli ölçüde etkiler. Soğuk kalıp yüksek sıcaklıktaki reçineyle temas ettiğinde reçine temas yüzeyinde hızla soğur, akışkanlığı düşer ve ince boşlukları tam olarak dolduramaz. Bobin içinde nem veya çözücü kalıntısı varsa, yüksek sıcaklıktaki döküm malzemesiyle temas ettiğinde buharlaşarak ürün içinde kabarcık oluşturur.
Bu nedenle dökümden önce kalıp ve bobin genellikle fırında uygun sıcaklıkta ön ısıtılır ve sıcaklığın eşit şekilde nüfuz etmesi için yeterli süre beklenir. Ön ısıtılan bobin hemen kalıba yerleştirilip döküm yapılmalı, havada uzun süre bekletilerek yeniden nemlenmesi önlenmelidir. Bu aşamada önemli olan kalıp, bobin ve döküm malzemesinin sıcaklıklarını mümkün olduğunca yakın tutarak sıcaklık farkının olumsuz etkilerini azaltmaktır.
3. Vakum Ortamının Oluşturulması
Vakum ortamı, epoksi reçine vakum dökümünü normal basınçlı dökümden ayıran temel unsurdur. Yüksek vakum altında malzeme içinde çözünmüş gazlar ve karıştırma sırasında giren hava dışarı alınır; ayrıca reçine vakum etkisiyle bobin sarımları arası, katmanlar arası gibi ince boşluklara daha iyi nüfuz eder.
Vakum alma sürecinde vakum seviyesinin yükselme hızı ve ulaşılan nihai vakum değeri izlenmelidir. Vakum sistemi sızdırıyorsa veya vakum pompası performansı düşmüşse kabarcıklar etkili şekilde giderilemez. Ayrıca vakum alma sırasında malzeme yüzeyi gözlemlenmeli, aşırı vakum nedeniyle düşük molekül ağırlıklı bileşenlerin aşırı buharlaşarak malzeme oranını değiştirmesi önlenmelidir. Vakum kurulduktan sonra kabarcıkların tamamen giderilmesi için genellikle bir süre basınç korunur, ardından döküm yapılır.
4. Döküm İşleminin Önemli Noktaları
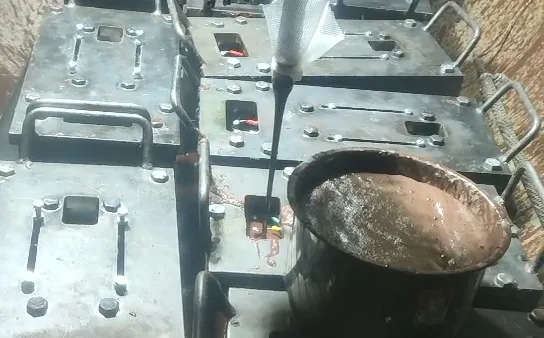
Döküm işlemi tüm sürecin en görünür ve en çok deneyim gerektiren aşamasıdır. Karıştırılmış reçine kalıba dökülürken akış hızı çok yüksek olmamalıdır; aksi takdirde türbülans oluşur ve hava malzemeye karışır. Çok yavaş da olmamalıdır; aksi takdirde reçine döküm sırasında erken jelleşebilir. Genel uygulama, reçinenin kalıp iç duvarı boyunca yavaşça akmasını sağlayarak sıvı seviyesinin düzgün yükselmesini ve kalıp boşluğundaki havanın katman katman dışarı atılmasını sağlamaktır.
Bazı üretim süreçlerinde vakum alındıktan sonra tanka belirli basınçta yalıtkan koruyucu gaz doldurulup döküm yapılır. Bu yöntemin avantajı, karmaşık yapılı ve reçinenin tam dolduramadığı kör noktalarda koruyucu gazın dolgu görevi görerek kürleşme sonrası yalıtım performansını artırmasıdır. Döküm tamamlandıktan sonra bazen kısa süreli ikinci bir vakum uygulanarak enjekte edilen reçinede son kabarcık giderme işlemi yapılır.
5. Kürleme Sürecinde Bakım
Reçine dökümü tamamlandıktan sonra ürünü basitçe bekletip sertleşmesini sağlamak yeterli değildir. Kürleme, reçinenin sıvıdan katıya geçtiği aşamadır; bu sırada kimyasal büzülme olur ve ısı açığa çıkar. Kürleme sıcaklığı çok yüksekse veya ısıtma çok hızlıysa, büzülme gerilimi zamanında dağılamaz ve ürün içinde mikro çatlaklar oluşur. Bu çatlaklar yüksek gerilim altında giderek genişler ve sonunda yalıtım delinmesine yol açar.
Bu nedenle uygun kürleme programı genellikle kademeli ısıtma kullanır; reçine düşük sıcaklıkta ön jelleşir, ardından sıcaklık kademeli olarak yükseltilerek nihai kürleme tamamlanır. Tüm kürleme süreci, reçinenin tam tepkimeye girmesi ve beklenen mekanik dayanım ile elektriksel performansa ulaşması için yeterli süre devam etmelidir. Kürleme tamamlandıktan sonra kalıptan çıkarmadan önce yavaşça oda sıcaklığına soğutulmalı, büyük sıcaklık farkından kaynaklanan yeni gerilimler önlenmelidir.
6. Sık Karşılaşılan Sorunlar ve Önlenmesi
Vakum döküm sürecinde en sık görülen kalite sorunları kabarcık kalıntısı, yüzey çatlakları ve kısmi deşarjın sınırı aşmasıdır. Kabarcık sorunları genellikle malzeme nemlenmesi, yetersiz vakum veya uygun olmayan döküm hızından kaynaklanır; çatlaklar çoğunlukla hatalı kürleme sıcaklık eğrisi veya aşırı hızlı soğutmayla ilgilidir; kısmi deşarjın aşırı olması ise yalıtım içindeki mikro kusurlar veya yabancı maddelerden kaynaklanabilir.
Bu sorunlarda önleme, gidermeden daha önemlidir. Malzemenin giriş kontrolü ve kullanım öncesi işlenmesi, vakum sisteminin iyi durumda tutulması, döküm ve kürleme sıcaklık ve sürelerinin prosedüre uygun kontrol edilmesi ürün kalitesinin temel ön koşullarıdır. Ayrıca her parti için süreç kaydı tutulmalı, sorun çıktığında nedenin izlenmesi ve zamanında düzeltme yapılması sağlanmalıdır.
7. Çalışma Ortamının Temel Gereksinimleri
Epoksi reçine dökümü ortam koşullarına belirli gereksinimler getirir. Havadaki nem malzeme tarafından emilir, bu nedenle atölye nemi düşük tutulmalıdır. Sıcaklık çok düşük olduğunda reçine viskozitesi artar, akışkanlık bozulur ve döküm etkilenir. Ayrıca döküm alanı temiz tutulmalı, havadaki toz partikülleri azaltılmalıdır; bu partiküller reçineye düştüğünde yalıtım içinde yabancı madde oluşturur.
Döküm atölyesinde sıcaklık ve nem kontrol cihazları bulundurulması ve çalışma ortamının düzenli temizlenmesi önerilir. Operatörler antistatik iş kıyafeti giymeli ve koruyucu ekipman kullanmalıdır; bu hem kendi güvenliklerini sağlar hem de insan faktörünün ürün temizliğine etkisini azaltır.
Epoksi reçine vakum döküm sürecinin her aşaması birbiriyle bağlantılıdır; herhangi bir ayrıntının ihmal edilmesi nihai ürünün yalıtım performansını ve kullanım ömrünü etkileyebilir. Yüksek gerilim trafosu ve akım trafosu gibi elektriksel güvenilirliği çok yüksek olan ekipmanlarda süreç yönetimi sürekli dikkat ve birikim gerektirir. Günlük çalışmada standart işlemlere, dikkatli gözleme ve zamanında kayıt tutmaya özen gösterilerek ürün kalitesinin uzun vadede istikrarlı olması sağlanabilir.
Makine konfigürasyonu için danışmanlığa mı ihtiyacınız var?
Bilgilerinizi bırakın, mühendisimiz 12 saat içinde sizinle iletişime geçsin.